Italiano
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Notizia
La produzione interna di spline può risolvere i costosi problemi legati ai guasti sul campo degli OEM di macchinari?
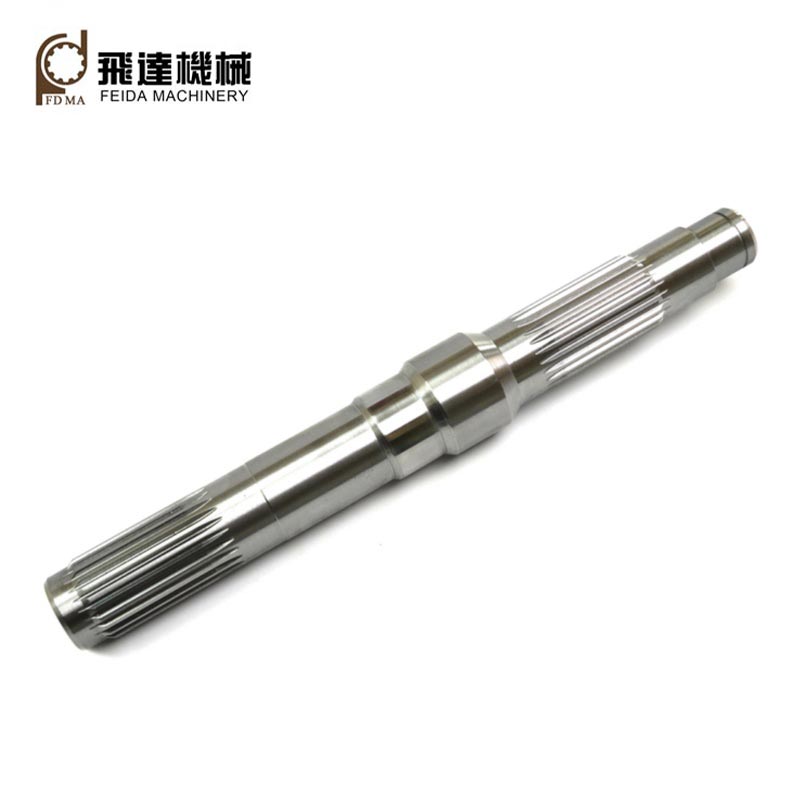
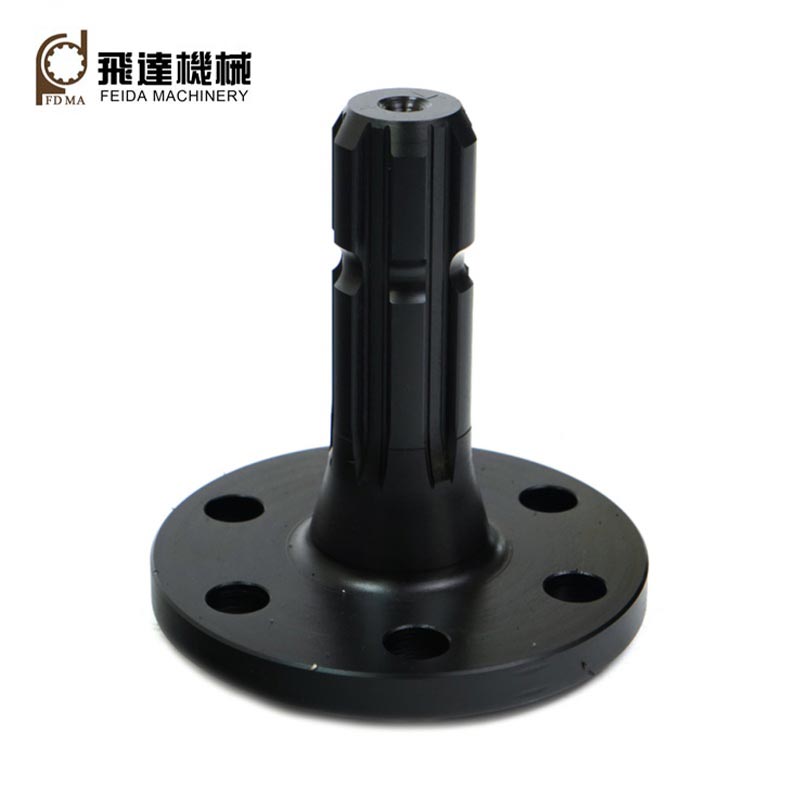
Gli OEM di attrezzature agricole e di utensili elettrici nei mercati globali continuano a incorrere in costose problematiche a valle durante l'approvvigionamentoalberi scanalati rettangolarida catene di fornitura multi-subappalto. La lavorazione termica esternalizzata comporta una durezza incoerente che innesca la frattura dei denti scanalati in caso di forte coppia alternata. I flussi di lavoro di tornitura, dentatura e rettifica dispersi creano tolleranze sui fianchi instabili che portano a inceppamenti e rilavorazioni in catena di montaggio. La produzione frammentata distrugge anche la tracciabilità a livello di lotto, rallentando o interrompendo gli audit dei fornitori terzi. Feida mantiene la forgiatura, la formatura di scanalature, il trattamento termico controllato e la rettifica di precisione tutto sotto lo stesso tetto dello stabilimento, mantenendo la precisione dimensionale ISO6-10 e fornendo allo stesso tempo una documentazione completa di tracciabilità del processo, per mitigare la rottura prematura dell'albero, i tempi di fermo dell'assemblaggio e i ritardi di audit per gli acquirenti internazionali di macchinari.
1. Il trattamento termico interno stabilizza la durezza e riduce i danni da fatica alla radice della scanalatura
La maggior parte dei fornitori di spline di terze parti esternalizzano il lavoro di tempra-rinvenimento. I cicli del forno non regolamentati creano una distribuzione non uniforme della durezza: le superfici dei denti mancano di resistenza all'usura mentre i nuclei degli alberi perdono la necessaria tenacità. Per i trattori che lavorano su terreni agricoli irregolari, la coppia d'urto ripetuta genera facilmente crepe nelle radici e rotture improvvise dell'albero, con conseguenti costosi richiami sul campo. Feida utilizza forni di tempra e tempra a induzione indipendenti, bloccando le curve di riscaldamento-raffreddamento specifiche del materiale. Ogni lotto di produzione conserva i dati completi del registro del forno, raggiungendo prestazioni equilibrate tra durezza superficiale e tenacità del substrato per ridurre la probabilità di frattura delle scanalature per i macchinari pesanti.
2. La rettifica sincronizzata della dentatura mantiene la consistenza del fianco scanalato per un assemblaggio fluido
Quando la sgrossatura e la rettifica di finitura della scanalatura vengono completate in officine separate, il parallelismo dei denti e le tolleranze della larghezza dei denti vanno fuori range. Durante l'assemblaggio per la produzione di massa, i lavoratori si trovano ad affrontare un montaggio a pressatura forzato o uno spazio eccessivo, riducendo la produttività dell'officina e aumentando le spese di rilavorazione. Tutta la formatura delle scanalature rettangolari e la finitura post-indurimento vengono eseguite su apparecchiature CNC interne unificate, rispettando rigorosamente gli standard delle scanalature industriali ISO4156. Gli errori di planarità del fianco del dente rimangono entro limiti a livello di micron, consentendo un adattamento regolare con manicotti di accoppiamento senza correzione manuale secondaria per impianti di assemblaggio di utensili elettrici e macchine agricole.
3. La documentazione di tracciabilità end-to-end accelera gli audit di qualificazione dei fornitori esteri
L'elaborazione multi-fabbrica decentralizzata non può unire i certificati di test delle materie prime, i registri dei trattamenti termici e i rapporti di ispezione delle CMM in file batch unificati. Molti marchi di macchinari europei e nordamericani congeleranno i progressi delle revisioni dei fornitori senza pacchetti completi di tracciabilità. Feida archivia i registri delle ispezioni che coprono i controlli in entrata delle materie prime fino alla misurazione delle coordinate dell'albero finito. Insieme a ciascuna spedizione è possibile rilasciare documenti di audit completi in lingua inglese, eliminando ulteriori cicli di test di terze parti durante le procedure di qualificazione globale dei fornitori.
4. La selezione mirata dei materiali in lega si adatta a diversi scenari operativi con carico di coppia
I grezzi generici in acciaio monogrado non sono adatti a condizioni di lavoro differenziate. Le normali scanalature in acciaio al carbonio si usurano rapidamente in caso di impatto e sporco in un cantiere agricolo; I pezzi altolegati troppo fragili tendono a rompersi se sottoposti a frequenti sollecitazioni di avvio e arresto. La selezione dei materiali segue i requisiti di coppia delle apparecchiature reali: acciaio al carbonio semplice per applicazioni di utensili elettrici leggeri, acciaio legato 40Cr per macchine agricole di fascia media e opzioni non ferrose per gruppi di trasmissione a bassa rumorosità. Una classificazione ragionevole dei materiali prolunga la durata in condizioni di carico e ambientali variabili.
5. La ricca strumentazione disponibile in stock riduce i tempi di consegna per lo sviluppo di prototipi di alberi scanalati personalizzati
Numerosi produttori di componenti spline dispongono solo di frese a modulo parziale. Le spline rettangolari personalizzate non standard richiedono la fabbricazione di nuovi strumenti, prolungando i cicli di verifica di ricerca e sviluppo per i nuovi modelli di macchinari. Feida mantiene una libreria completa di utensili per dentatura che copre l'ambito del modulo M0.5‑M5. Le regolazioni sulla quantità dei denti, sulla lunghezza dell'albero e sul diametro esterno possono essere realizzate senza pesanti spese di attrezzatura aggiuntive. La consegna dei campioni personalizzati avviene entro 20 giorni lavorativi, aiutando i team di ricerca e sviluppo meccanici all'estero ad accelerare l'iterazione dei nuovi prodotti e i programmi di lancio sul mercato.
6. L'imballaggio antiruggine VCI multistrato garantisce la precisione durante le spedizioni marittime a lungo raggio
Il semplice imballaggio in cartone offre una scarsa resistenza all'umidità. La condensa dei container durante il transito marittimo su rotte tropicali crea minuscoli avvallamenti di corrosione sui fianchi delle scanalature precise, spostando la distanza di ingranamento dopo l'arrivo. A seconda delle dimensioni dell'albero e del volume dell'ordine, la fabbrica utilizza combinazioni protettive abbinate: carta antiruggine VCI, pluriball ammortizzante e casse in legno massiccio sigillate. La soluzione di imballaggio isolante dall'umidità protegge la geometria dei denti scanalati, mantenendo stabile la precisione durante la consegna marittima a lunga distanza ai magazzini degli acquirenti esteri.
Precedente :
Notizie correlate
- Cosa rende affidabili gli ingranaggi conici diritti in metallo per la trasmissione di potenza industriale?
- In che modo gli ingranaggi conici a spirale migliorano la trasmissione di potenza nei macchinari più esigenti?
- Cosa rende gli ingranaggi della ruota dentata essenziali per una trasmissione di potenza affidabile?
- In che modo gli ingranaggi interni migliorano la precisione e la trasmissione di potenza?
- Quali costosi guasti a valle derivano da lacune trascurate del processo di produzione degli alberi scanalati?
- Perché gli ingranaggi elicoidali in plastica stanno diventando una scelta affidabile per i moderni sistemi meccanici?
Lasciami un messaggio